

कस्टम ऑर्डर करतानासीएनसी मशीन केलेले भागउत्पादनातील सर्वात महत्त्वाच्या निर्णयांपैकी एक म्हणजे योग्य मशीनिंग प्रक्रिया निवडणे.
दोन सर्वात सामान्य सीएनसी प्रक्रिया आहेतसीएनसी मिलिंग आणि सीएनसी टर्निंग.
दोन्ही प्रक्रियांमध्ये संगणक-नियंत्रित यंत्रे आणि अचूक कटिंग टूल्स वापरली जातात, परंतु त्यांच्या कार्यपद्धती मूलभूतपणे भिन्न आहेत.
जेव्हा कटिंग टूल स्थिर वर्कपीसभोवती फिरते, तेव्हा सामान्यतः सीएनसी मिलिंगचा वापर केला जातो.
जेव्हा वर्कपीस फिरत असतो आणि कटिंग टूल त्यावरील मटेरियल काढून टाकते, तेव्हा सामान्यतः सीएनसी टर्निंगचा वापर केला जातो.
हा फरक समजून घेतल्याने अभियंत्यांना योग्य उत्पादन प्रक्रिया निवडण्यास, भागाची रचना सुधारण्यास आणि अनावश्यक उत्पादन खर्च टाळण्यास मदत होऊ शकते.
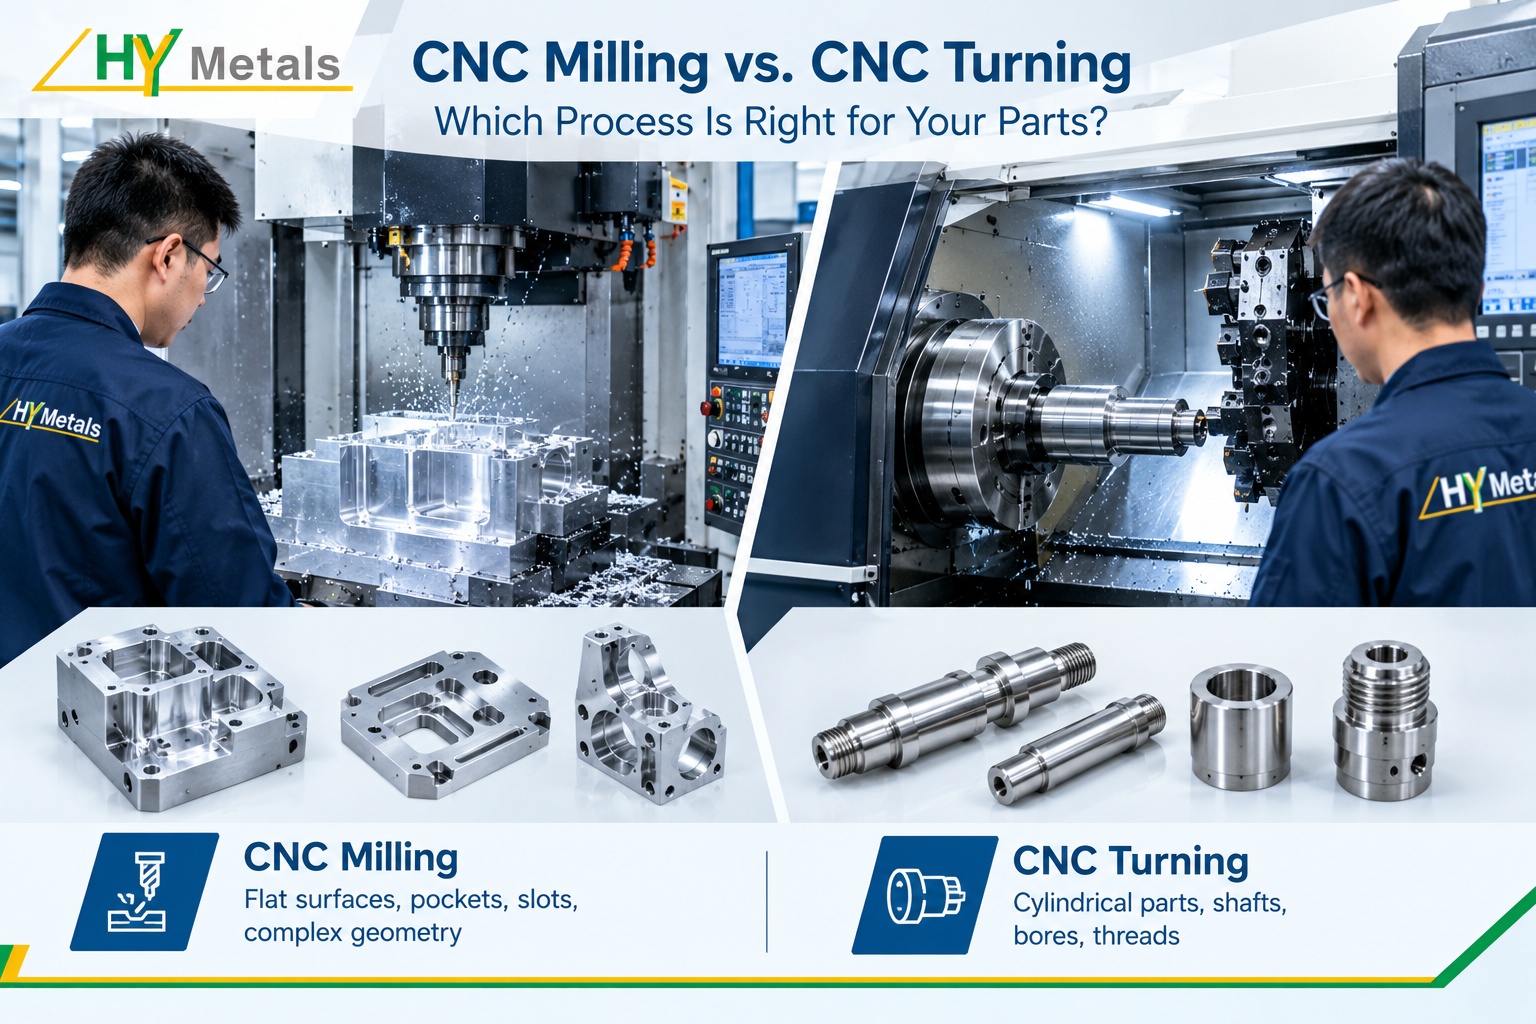
सीएनसी मिलिंग ही एक वजावटीची उत्पादन प्रक्रिया आहे, ज्यामध्ये फिरणारे कटिंग टूल वर्कपीसमधून मटेरियल काढून टाकते.
जेव्हा कटिंग टूल प्रोग्राम केलेल्या अक्षांवर फिरते, तेव्हा वर्कपीस सामान्यतः फिक्स्चर किंवा मशीन टेबलवर सुरक्षित केला जातो.
सामान्य सीएनसी मिलिंग मशीनमध्ये खालील गोष्टींचा समावेश होतो:
- ३-अक्षीय सीएनसी मशीन
- ४-अक्षीय सीएनसी मशीन
- ५-अक्षीय सीएनसी मशीन
- बहु-अक्षीय मशीनिंग केंद्रे
सीएनसी मिलिंग खालील वैशिष्ट्ये असलेल्या भागांसाठी विशेषतः योग्य आहे:
सीएनसी मिलिंगच्या ठराविक उपयोगांमध्ये खालील गोष्टींचा समावेश होतो:
- मशीन हाउसिंग
- कंस
- ॲल्युमिनियम ब्लॉक्स
- फिक्स्चर
- रोबोटिक्स घटक
- ऑटोमेशन घटक
- वैद्यकीय उपकरणांचे घटक
एचवाय मेटल्सच्या सीएनसी मशीनिंग क्षमतेमध्ये ३-अक्षीय, ४-अक्षीय आणि ५-अक्षीय मिलिंग, तसेच इतर अचूक मशीनिंग प्रक्रियांचा समावेश आहे.
सीएनसी टर्निंग वेगळ्या पद्धतीने काम करते.
सीएनसी टर्निंगमध्ये, वर्कपीस फिरतो आणि त्याच वेळी कटिंग टूल फिरणाऱ्या मटेरियलवर घासले जाते.
यामुळे सीएनसी टर्निंग फिरणाऱ्या घटकांसाठी विशेषतः प्रभावी ठरते.
सीएनसी टर्निंगने बनवलेल्या सामान्य भागांमध्ये खालील गोष्टींचा समावेश होतो:
सीएनसी टर्निंग बहुतेकदा सीएनसी लेथ किंवा सीएनसी टर्निंग सेंटरवर केले जाते.
आधुनिक टर्निंग सेंटर्समध्ये लाइव्ह टूलिंगचाही समावेश असू शकतो, ज्यामुळे एकाच मशीनवर मिलिंग आणि ड्रिलिंग क्रिया करता येतात.
एचवाय मेटल्स विविध प्रकारच्या दंडगोलाकार घटकांसाठी सीएनसी टर्निंगचा वापर करते, ज्यामध्ये शाफ्ट, बेअरिंग, बुश, पिन, एंड कॅप, ट्यूब, स्टँडऑफ, स्क्रू आणि नट यांचा समावेश आहे.
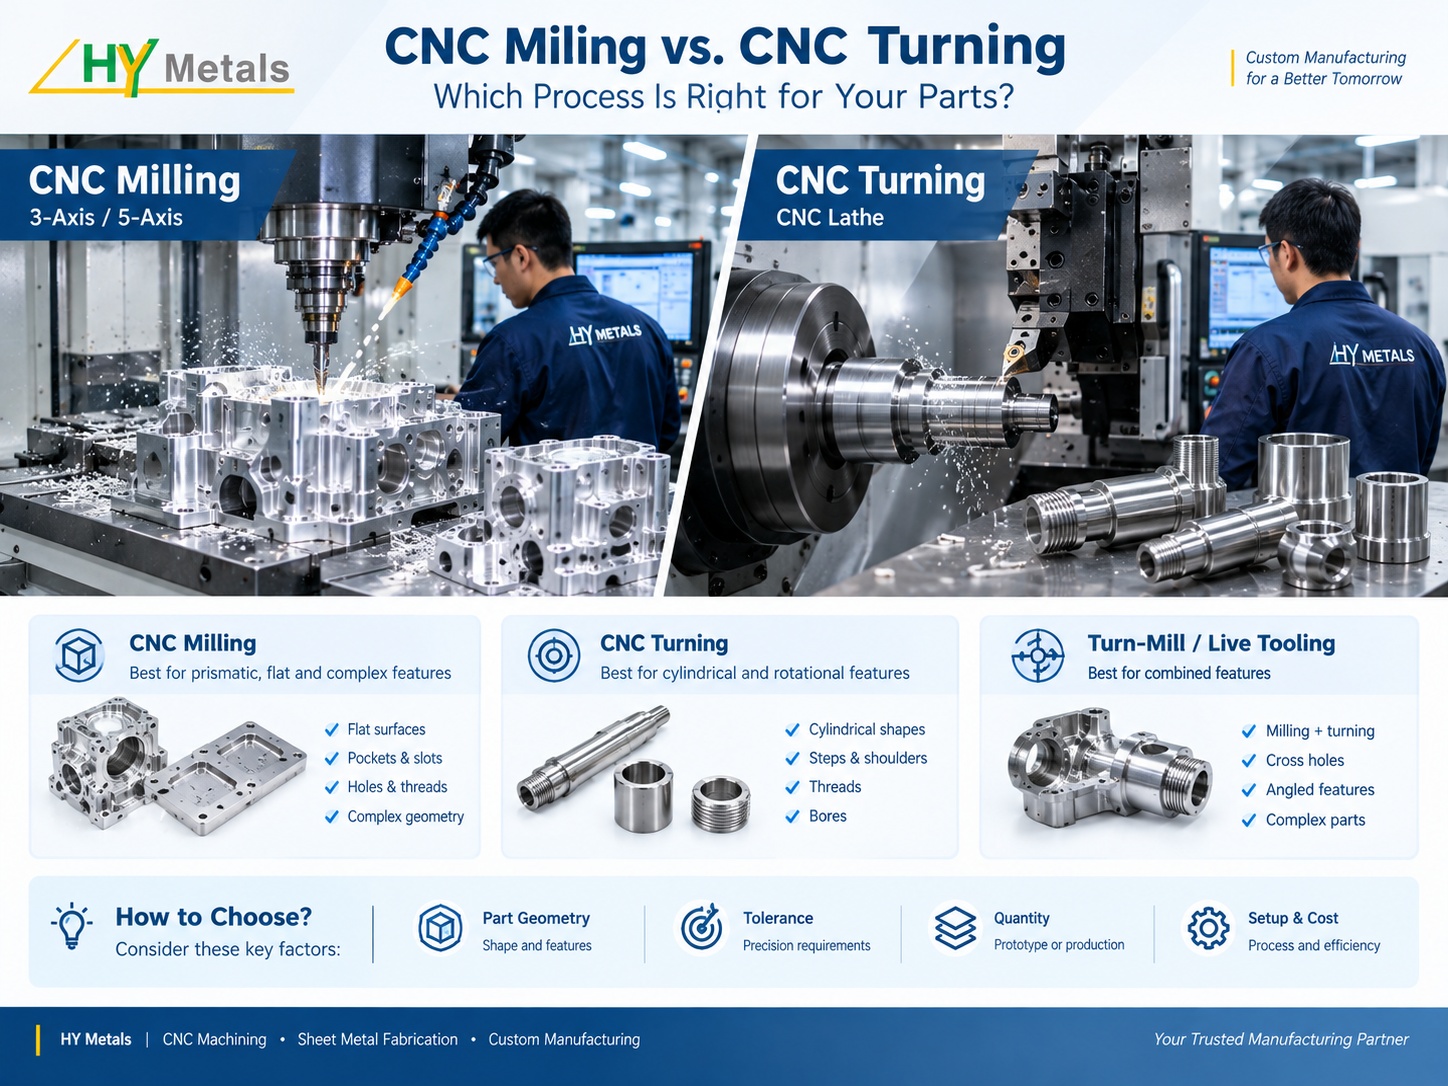
फरक समजून घेण्याचा सर्वात सोपा मार्ग म्हणजे काय हलते ते पाहणे.
| वैशिष्ट्य | सीएनसी मिलिंग | सीएनसी टर्निंग |
|---|---|---|
| मुख्य हालचाल | कटिंग टूल हलते | कार्यवस्तू फिरते |
| ठराविक मशीन | सीएनसी मशीनिंग सेंटर | सीएनसी लेथ / टर्निंग सेंटर |
| यासाठी सर्वोत्तम | प्रिझमॅटिक आणि कॉम्प्लेक्स भाग | दंडगोलाकार आणि फिरणारे भाग |
| ठळक वैशिष्ट्ये | खिसे, खाचा, छिद्रे | शाफ्ट, बोअर, थ्रेड्स |
| सामान्य साहित्य | धातू आणि प्लास्टिक | धातू आणि प्लास्टिक |
| बहु-अक्षीय पर्याय | ३-अक्ष, ४-अक्ष, ५-अक्ष | टर्निंग + लाइव्ह टूलिंग |
| सामान्य भाग | हाउसिंग, ब्रॅकेट, प्लेट्स | शाफ्ट, पिन, बुशिंग |
अंतिम निवड यावर आधारित असावीघटकाची भूमिती आणि कार्यात्मक आवश्यकता.
जेव्हा भागाची भूमिती तुलनेने गुंतागुंतीची किंवा अ-परिभ्रमणीय असते, तेव्हा सीएनसी मिलिंग हा सामान्यतः अधिक चांगला पर्याय असतो.
उदाहरणार्थ, खालील वैशिष्ट्ये असलेल्या ॲल्युमिनियमच्या आवरणाचा विचार करा:
- चार माउंटिंग छिद्रे
- अनेक खिसे
- अंतर्गत पोकळ्या
- सपाट माउंटिंग पृष्ठभाग
- बाजूचे छिद्र
- थ्रेडेड छिद्रे
- वक्र बाह्य पृष्ठभाग
या प्रकारचे घटक सहसा सीएनसी मिलिंगसाठी अधिक योग्य असतात.
अधिक गुंतागुंतीच्या भूमितीसाठी, 4-अक्षीय किंवा 5-अक्षीय मशीनिंगमुळे आवश्यक सेटअपची संख्या कमी होऊ शकते.
दंडगोलाकार भूमितीचे प्राबल्य असलेल्या भागांसाठी सीएनसी टर्निंग हा सामान्यतः अधिक चांगला पर्याय आहे.
उदाहरणांमध्ये यांचा समावेश आहे:
शाफ्ट
अचूक शाफ्टना अनेकदा नियंत्रित व्यास, शोल्डर, ग्रूव्ह आणि थ्रेड्सची आवश्यकता असते.
बुशिंग्स
बुशिंग्सना सामान्यतः अचूक अंतर्गत आणि बाह्य व्यासांची आवश्यकता असते.
पिन
पिन हे सहसा फिरणारे घटक असतात जे बार स्टॉकपासून कार्यक्षमतेने तयार केले जाऊ शकतात.
स्पेसर
दंडगोलाकार स्पेसर हे टर्निंगचे आणखी एक सामान्य उपयोजन आहे.
थ्रेडेड घटक
सीएनसी टर्निंगद्वारे बाह्य आणि अंतर्गत थ्रेड्स कार्यक्षमतेने तयार करता येतात.
मोठ्या प्रमाणातील दंडगोलाकार भागांसाठी, सीएनसी टर्निंग उत्कृष्ट उत्पादन कार्यक्षमता देखील देऊ शकते.
काही घटक दोन्हीपैकी कोणत्याही श्रेणीत व्यवस्थित बसत नाहीत.
उदाहरणार्थ, एखाद्या घटकामध्ये खालील गोष्टी असू शकतात:
- दंडगोलाकार मुख्य भाग
- क्रॉस होल्स
- मिल केलेले सपाट भाग
- स्लॉट्स
- धागे
- रेडियल वैशिष्ट्ये
A लाइव्ह टूलिंगसह टर्न-मिल मशीनटर्निंग आणि मिलिंग क्रिया एकत्र करू शकतात.
यामुळे सेटअपची संख्या कमी होऊ शकते आणि काही दुय्यम प्रक्रिया टाळता येतात.
परिणाम असा असू शकतो:
- उत्तम वैशिष्ट्य संरेखन
- कमी हाताळणी
- कमी उत्पादन वेळ
- अधिक सातत्यपूर्ण गुणवत्ता
गुंतागुंतीच्या फिरत्या घटकांसाठी, टर्न-मिल मशीनिंग हा एक कार्यक्षम उपाय ठरू शकतो.
सर्वच सीएनसी मिलिंगसाठी ५-अक्षीय मशीनिंगची आवश्यकता नसते.
३-अक्षीय सीएनसी मिलिंग
३-अक्षीय मशीनिंग अनेक पारंपरिक घटकांसाठी योग्य आहे.
सामान्य भागांमध्ये यांचा समावेश असतो:
- प्लेट्स
- कंस
- साधी घरे
- ब्लॉक्स
- फिक्स्चर
जर सर्व महत्त्वाची वैशिष्ट्ये कमी दिशांमधून मिळवता येत असतील, तर ३-अक्षीय मशीनिंग हा सर्वात किफायतशीर पर्याय असू शकतो.
५-अक्षीय सीएनसी मशीनिंग
जेव्हा एखाद्या घटकामध्ये खालील गोष्टी असतात, तेव्हा ५-अक्षीय मशीनिंग अधिक उपयुक्त ठरते:
- अनेक कोन असलेले पृष्ठभाग
- गुंतागुंतीचे आकार
- खोल पोकळ्या
- प्रवेश करण्यास कठीण वैशिष्ट्ये
- अचूक संबंधांची आवश्यकता असलेले अनेक चेहरे
सेटअप कमी केल्याने पोझिशनल सातत्य सुधारण्यास मदत होऊ शकते.
HY मेटल्स सध्या जटिल अचूक घटकांसाठी, ५-अक्षीय मशीनिंगसह, बहु-अक्षीय CNC क्षमता सूचीबद्ध करते.
सीएनसी मिलिंग की सीएनसी टर्निंग यांपैकी अधिक अचूक काय आहे, असा प्रश्न विचारण्याचा मोह होतो.
अधिक चांगले उत्तर हे आहे:
कोणतीही प्रक्रिया आपोआप अधिक अचूक नसते.
अचूकता यावर अवलंबून असते:
दंडगोलाकार शाफ्टसाठी, सीएनसी टर्निंगमुळे उत्कृष्ट आयामी नियंत्रण मिळू शकते.
एका गुंतागुंतीच्या ॲल्युमिनियम हाउसिंगसाठी, अनेक वैशिष्ट्यांवर नियंत्रण ठेवण्याकरिता सीएनसी मिलिंग ही योग्य प्रक्रिया असू शकते.
योग्य प्रश्न हा नाही:
कोणते यंत्र अधिक अचूक आहे?
अधिक चांगला प्रश्न हा आहे:
या भागावरील महत्त्वाच्या वैशिष्ट्यांवर कोणती प्रक्रिया सर्वोत्तम नियंत्रण प्रदान करते?
किंमत भागावरही मोठ्या प्रमाणात अवलंबून असते.
एका साध्या दंडगोलाकार घटकासाठी, सीएनसी टर्निंग अत्यंत कार्यक्षम ठरू शकते कारण तो भाग थेट बार स्टॉकपासून तयार केला जाऊ शकतो.
गुंतागुंतीच्या हाउसिंगसाठी, मशीनिंग सायकल जास्त असली तरीही सीएनसी मिलिंग अधिक योग्य ठरू शकते.
खर्चावर खालील घटकांचा प्रभाव पडतो:
- सामग्रीचा वापर
- चक्र वेळ
- सेटअपची संख्या
- साधनसामग्री
- मशीन प्रकार
- प्रमाण
- भागाची गुंतागुंत
- तपासणी आवश्यकता
- पृष्ठभाग परिष्करण
मोठ्या प्रमाणातील उत्पादनासाठी, प्रक्रिया अनुकूलनामुळे प्रति युनिट खर्च लक्षणीयरीत्या कमी होऊ शकतो.
दोन्ही प्रक्रिया प्रोटोटाइपसाठी उत्कृष्ट आहेत.
सीएनसी मशीनिंग हे प्रोटोटाइपसाठी विशेषतः उपयुक्त आहे कारण ते अभियंत्यांना वास्तविक सामग्री आणि वास्तविक यांत्रिक वैशिष्ट्यांची चाचणी घेण्यास अनुमती देते.
उदाहरणार्थ:
प्रोटोटाइप हाउसिंग → सीएनसी मिलिंग
प्रोटोटाइप शाफ्ट → सीएनसी टर्निंग
मिलिंग केलेल्या वैशिष्ट्यांसह प्रोटोटाइप रोटेशनल हाउसिंग → टर्न-मिल मशीनिंग
प्रोटोटाइप आणि उत्पादनासाठी समान उत्पादन तंत्रज्ञान वापरल्याने उत्पादनाकडे होणारे संक्रमण देखील सोपे होऊ शकते.
एचवाय मेटल्स प्रोटोटाइप आणि कमी प्रमाणात सीएनसी मशिनिंगमध्ये विशेषज्ञ असून मिलिंग आणि टर्निंग या दोन्ही सुविधा पुरवते.
सामग्री देखील प्रक्रिया निवडीवर प्रभाव टाकते.
ॲल्युमिनियमवर सामान्यतः मिलिंग आणि टर्निंग या दोन्ही पद्धतींनी मशीनिंग केले जाते.
स्टेनलेस स्टीलवर दोन्हीपैकी कोणत्याही पद्धतीने प्रक्रिया करता येते, परंतु कटिंगची स्थिती आणि साधनांची निवड काळजीपूर्वक करावी लागते.
पितळ बहुतेकदा उच्च मशीनिंगक्षमतेचे असते आणि टर्न केलेल्या घटकांसाठी त्याचा मोठ्या प्रमाणावर वापर केला जातो.
भूमितीनुसार इंजिनिअरिंग प्लॅस्टिकचे मिलिंग किंवा टर्निंग केले जाऊ शकते.
एचवाय मेटल्स आपल्या सीएनसी मशिनिंग सामग्रीमध्ये ॲल्युमिनियम, स्टेनलेस स्टील, स्टील, पितळ, तांबे आणि मशिनिंग करता येण्याजोगे इंजिनिअरिंग प्लॅस्टिक्स यांचा समावेश करते.
मशीनिंगनंतर, अनेक भागांना अतिरिक्त फिनिशिंगची आवश्यकता असते.
सामान्य फिनिशमध्ये खालील गोष्टींचा समावेश आहे:
ॲल्युमिनियमच्या सीएनसी मशीन केलेल्या भागांसाठी, ॲनोडायझिंग हा एक सामान्य पर्याय आहे.
स्टेनलेस स्टीलच्या घटकांसाठी, विशिष्ट उपयोगांकरिता पॅसिव्हेशन योग्य ठरू शकते.
स्टील आणि तांब्याच्या घटकांसाठी, कार्यात्मक आवश्यकतांनुसार इलेक्ट्रोप्लेटिंगचा वापर केला जाऊ शकतो.
एचवाय मेटल्स सीएनसी मशीन केलेल्या भागांसाठी पृष्ठभाग परिष्करणाचे विविध पर्याय उपलब्ध करून देते.
निवड नेहमीच तशी असायलाच पाहिजे असे नाहीमिलिंग किंवा टर्निंग.
बऱ्याच उत्पादनांसाठी, दोन्ही प्रक्रिया एकत्र वापरल्या जातात.
उदाहरणार्थ, मशीन असेंब्लीमध्ये खालील गोष्टी असू शकतात:
- सीएनसी मिल्ड हाउसिंग
- सीएनसी टर्न्ड शाफ्ट
- सीएनसी टर्न केलेले बुशिंग्स
- सीएनसी मिल्ड ब्रॅकेट्स
- पत्र्याचे आवरण
संपूर्ण असेम्ब्लीजची खरेदी करणाऱ्या कंपन्यांसाठी हे विशेषतः महत्त्वाचे आहे.
सीएनसी मशीनिंग आणि शीट मेटल फॅब्रिकेशन या दोन्ही क्षमता असलेला पुरवठादार उत्पादन प्रक्रिया आणि संवाद सुलभ करू शकतो.
एचवाय मेटल्स शीट मेटल फॅब्रिकेशन आणि इतर कस्टम मॅन्युफॅक्चरिंग सेवांसोबतच सीएनसी मशीनिंगचे संचालन करते, ज्यामुळे कस्टम धातू आणि प्लास्टिकच्या भागांसाठी वन-स्टॉप मॅन्युफॅक्चरिंग मॉडेल उपलब्ध होते.
नवीन घटकाचे पुनरावलोकन करताना, हे प्रश्न विचारा:
१. तो भाग प्रामुख्याने दंडगोलाकार आहे का?
जर होय, तर सीएनसी टर्निंग हा सर्वोत्तम प्रारंभ बिंदू असू शकतो.
२. त्या भागामध्ये अनेक सपाट पृष्ठभाग, खड्डे किंवा अनियमित वैशिष्ट्ये आहेत का?
सीएनसी मिलिंग अधिक योग्य ठरू शकते.
३. या भागामध्ये रोटेशनल (फिरणारे) आणि मिल्ड (दळलेले) वैशिष्ट्ये एकत्रित आहेत का?
टर्न-मिल मशीनिंगचा विचार करा.
४. भागाला अनेक कोनदार पृष्ठभागांची आवश्यकता आहे का?
4-अक्षीय किंवा 5-अक्षीय सीएनसी मशीनिंगचा विचार करा.
५. कोणत्या सहनशीलता आवश्यक आहेत?
महत्त्वपूर्ण वैशिष्ट्ये आणि टॉलरन्सच्या आधारावर मशीनिंग प्रक्रियेची निवड केली पाहिजे.
६. उत्पादनाचे प्रमाण किती आहे?
तुम्हाला गरज आहे की नाही यावर अवलंबून सर्वोत्तम प्रक्रिया बदलू शकते:
- १ नमुना
- १० नमुने
- १०० उत्पादन भाग
- १,०००+ उत्पादन भाग
सीएनसी मिलिंग आणि सीएनसी टर्निंग या प्रतिस्पर्धी तंत्रज्ञान नसून, एकमेकांना पूरक उत्पादन प्रक्रिया आहेत.
सीएनसी मिलिंग सामान्यतः प्रिझमॅटिक, सपाट, पॉकेटेड आणि जटिल भूमितींसाठी आदर्श आहे.
सीएनसी टर्निंग सामान्यतः दंडगोलाकार आणि फिरणाऱ्या घटकांसाठी आदर्श आहे.
अधिक गुंतागुंतीच्या भागांसाठी, टर्न-मिल आणि मल्टी-ॲक्सिस मशिनिंग वेगवेगळ्या क्षमतांना एकाच उत्पादन प्रक्रियेत एकत्र आणू शकतात.
त्यामुळे, सर्वोत्तम सीएनसी मशीनिंग पुरवठादाराने तुमच्या रेखाचित्रांचे मूल्यांकन करून, त्या आधारावर सर्वात योग्य प्रक्रियेची शिफारस केली पाहिजे.भूमिती, साहित्य, सहनशीलता, प्रमाण आणि किंमत.
एचवाय मेटल्स सीएनसी मिलिंग, सीएनसी टर्निंग, मल्टी-ॲक्सिस मशिनिंग, ग्राइंडिंग आणि ईडीएम, तसेच शीट मेटल फॅब्रिकेशन आणि इतर कस्टम मॅन्युफॅक्चरिंग क्षमता पुरवते.
तुमचा सीएनसी मशीनिंगचा प्रकल्प आहे का? उत्पादन पुनरावलोकन आणि दरपत्रकासाठी तुमचे रेखाचित्र आणि आवश्यकता एचवाय मेटल्सकडे पाठवा.
पोस्ट करण्याची वेळ: १२ सप्टेंबर २०२६